


Poste à souder à onduleur entièrement numérique DSP-500TG3 IGBT
Numérique + Intelligent = Contrôle précis de l'arc
Redéfinir la machine à souder industrielle
Caractéristiques techniques :
- Le poste de soudage à onduleur offre des fonctionnalités telles que la pénétration profonde, la vitesse élevée, l'absence de caniveaux et une quasi-absence de projections.
- Convient aux fils pleins ou fourrés de 0,8, 1,0, 1,2 et 1,6 mm ; amorçage stable à faible courant ; soudage stable possible avec un fil de 1,2 mm et un courant de 50 A.
- Grâce à l'impulsion à haute vitesse, le courant élevé forme automatiquement un arc comprimé, permettant une pénétration plus profonde. La rainure peut ainsi être réduite de 60° à 30° ou 40°, augmentant considérablement la productivité et réduisant les coûts.
- En soudage à courant élevé (300 A), la profondeur de pénétration est 33 % supérieure à celle du soudage CC classique et 45 % supérieure à celle du soudage avec un mélange 80 % Ar + 20 % CO₂.2soudage
- En soudage à courant élevé (300 A), la vitesse du poste à souder à onduleur est environ 30 % supérieure à celle d'un poste à souder à courant continu classique.
- Le poste à souder à onduleur peut remplacer le soudage TIG par le bas, et sa vitesse est 3 à 4 fois supérieure à celle d'un poste TIG classique.
- Dans un dévidoir à fil fourré, la pénétration est plus profonde, l'agitation de l'arc est renforcée, ce qui permet de limiter la formation de scories et de porosités. La combustion de l'arc est stable avec le fil fourré et un faible courant, et aucune goutte de scories ne se forme à l'extrémité du fil lors de la combustion.
- En soudage par points, le soudage à l'arc interrompu (soudage par extinction d'arc) se fait automatiquement, avec peu de projections, et le résultat est net et esthétique.
- En soudage à double impulsion, la vitesse est élevée, le cordon est esthétique, l'ondulation est nette, la transition entre les impulsions faibles et fortes est rapide et le son de l'arc est bien distinct.
- Lors du soudage de tôles d'acier inoxydable, une température trop élevée entraîne la précipitation de chrome et de carbone, ce qui peut nuire à la qualité de la soudure. À l'inverse, une température trop basse peut empêcher une fusion complète du métal en fusion et une faible fluidité, ce qui dégrade également la qualité de la soudure. L'utilisation d'impulsions à haute fréquence ou de doubles impulsions à haute fréquence permet un contrôle précis de l'apport de chaleur, garantissant ainsi un soudage de haute qualité de l'acier inoxydable.
Comparaison du soudage par impulsion à haute vitesse et du soudage par impulsion unique à une goutte
| Nom | Riche en argon | Arc | Profondeur | Saper | Éclabousser | vitesse de soudage | Soudage à faible courant |
| Soudage en une seule impulsion et une seule goutte (soudage par impulsions générales) | Utiliser | Non compressé | Peu profond | Facile | Peu | Lent | Dur |
| Soudage par impulsion à haute vitesse | Utiliser | Comprimé | Profond | Pas facile | Peu | Rapide | Facile |

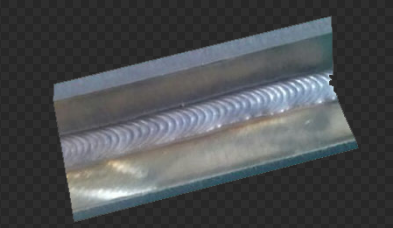
Échantillon de soudage de tôle d'acier inoxydable
Paramètre
| Modèle Contenu | DSP-500 |
| Source d'alimentation | triphasé 380 V 50/60 Hz |
| Courant d'entrée nominal | 35A |
| Capacité d'entrée nominale | 23 kVA |
| Courant/voltage nominal de soudage | 500 A/39 V |
| cycle de service nominal | 100% |
| Tension à vide (MAX) | 73V |
| Régler la plage du courant de soudage. | 40-500 A |
| Efficacité | 85% |
| Facteur de puissance | 0,95 |
| Fil approprié | Fil d'acier inoxydable plein/fourré de Φ0,8 à Φ1,6 mm |
| Modèle de dévidoir à fil | CS-421 |
| Poids du dévidoir | 6 kg |
| CEM | Un type |
| Poids (kg) | 55 |
| Interrupteur pneumatique | 63A |
| classe d'isolation | F |
| Classe de protection | IP23S |